

😬 Ti frustrano i problemi di stampa 3D che rovinano i tuoi pezzi? Non sei il solo! Nel 2025 molti maker continuano ad affrontare errori imprevisti nelle loro stampe, dalla scarsa adesione agli strati spostati.
Questa guida ti mostrerà come identificare, capire e correggere i difetti più comuni. Vedrai esempi visivi, dati recenti e consigli di esperti per ottenere risultati professionali a casa.
Preparati a scoprire soluzioni pratiche, trucchi collaudati e a migliorare la qualità delle tue stampe 3D, passo dopo passo. Stampiamo senza paura! 🚀
Problemi di adesione al piano e primo strato
Ti è mai capitato che la stampa 3D fallisca proprio all'inizio e il pezzo si stacchi o si deformi? 😱 Il primo strato è la base di tutta la stampa, quindi quando qui sorgono problemi di stampa 3D, tutto può andare storto! Un dato impressionante: il 60% dei difetti segnalati nei forum nel 2024 è dovuto a una scarsa adesione iniziale.
Le cause più comuni includono un piano non livellato, uno Z-offset calibrato male, un ugello troppo alto o troppo basso e temperature errate. Se il piano non è perfettamente livellato o il nozzle è troppo distante, il filamento non aderisce e si formano vuoti. Inoltre, se la superficie è sporca o ci sono residui di stampe precedenti, il rischio di problemi di stampa 3D aumenta.
Per evitare questi errori, segui questi passaggi:
- Livella il piano prima di ogni stampa.
- Regola lo Z-offset finché il filamento non risulta leggermente schiacciato.
- Pulisci la superficie con alcol isopropilico.
- Usa adesivi come lacca, colla stick o BuildTak.
Non dimenticare di ridurre la velocità del primo strato: stampa più lentamente per dare al filamento il tempo di aderire bene. Scegli la superficie adatta in base al materiale:
| Filamento | Superficie consigliata | Piano riscaldato |
|---|---|---|
| PLA | Vetro, PEI | 60°C |
| ABS | BuildTak, PEI | 100°C |
| PETG | Vetro, PEI | 75°C |
Se stampi in un ambiente freddo o con correnti d'aria, copri la stampante o usa un enclosure chiuso. Usare il piano riscaldato riduce i problemi di adesione dell'80% con l'ABS e del 60% con il PLA. Vuoi altri trucchi pratici? Dai un'occhiata a questa guida su Stampe perfette al primo tentativo per padroneggiare il primo strato.
Mr Resin: materiali e accessori per migliorare l'adesione
Scopri su Mr Resin resine, filamenti e superfici ottimizzate per la tua stampante. Abbiamo guide e accessori che ti aiuteranno a ottenere un primo strato perfetto e a evitare i problemi di stampa 3D più frustranti.
Problemi di estrusione: poca, troppa o nessuna estrusione
Ti sei mai ritrovato con pezzi deboli, pieni di vuoti o con materiale in eccesso? Questi sono alcuni dei problemi di stampa 3D più frustranti e influiscono direttamente sulla qualità e sulla resistenza delle tue creazioni. Vediamo perché si verificano e come puoi risolverli! 🛠️
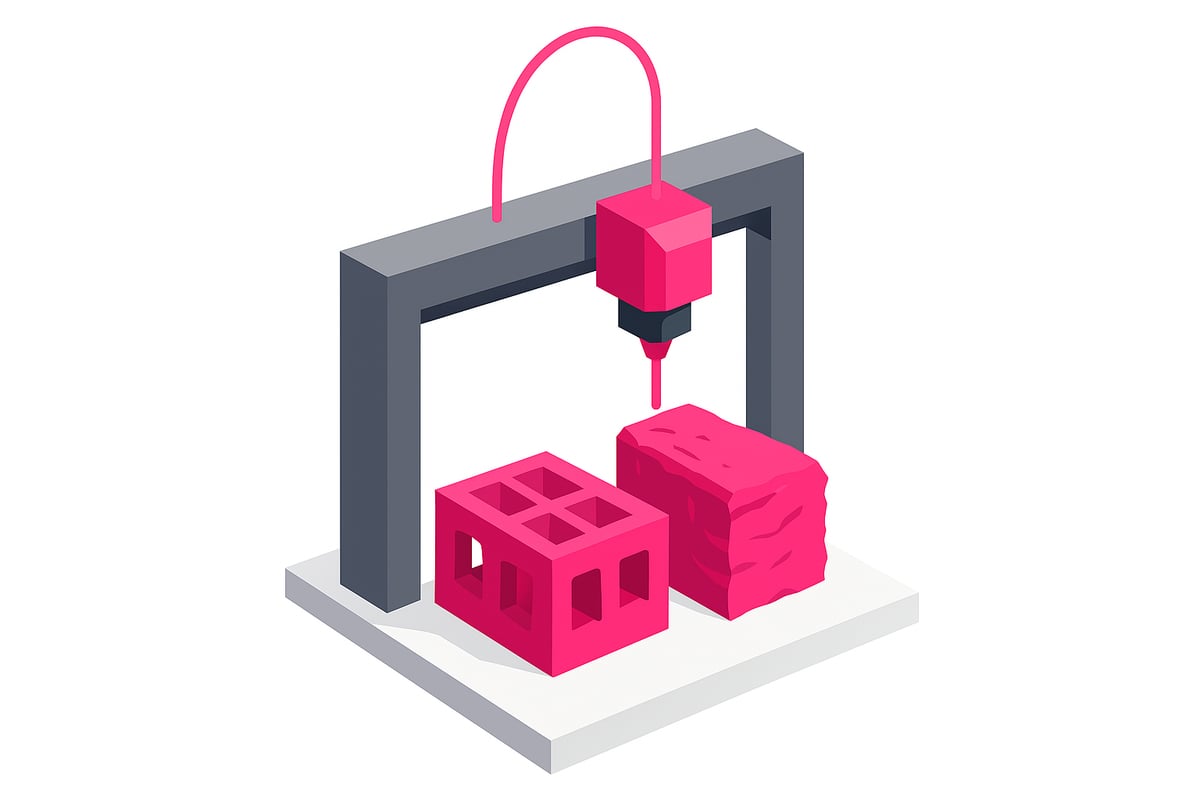
Cosa sono la sottoestrusione e la sovraestrusione?
La sottoestrusione si verifica quando la stampante non espelle abbastanza filamento, generando strati con vuoti, pareti fragili o addirittura parti mancanti. La sovraestrusione, invece, si verifica quando esce troppo materiale, lasciando sbavature, superfici ruvide e dettagli poco definiti.
Entrambi questi problemi di stampa 3D possono derivare da errori di configurazione, problemi meccanici o scarsa qualità del filamento.
Cause ed esempi comuni
Le cause più frequenti di sottoestrusione includono:
- Filamento con diametro errato o irregolare.
- Ostruzione parziale dell'hotend.
- Flusso calibrato male nello slicer.
Nella sovraestrusione, i motivi sono solitamente:
- Parametri di flusso troppo alti.
- Temperatura errata.
- Errori nel design o nel software di slicing.
Un esempio visivo: pezzi con vuoti nei perimetri o, al contrario, con materiale in eccesso che forma sbavature. Immagini reali di questi difetti sono disponibili sul nostro sito!
Soluzioni e consigli
Per risolvere questi problemi di stampa 3D, segui questi passaggi:
- Calibra il moltiplicatore di estrusione e il flow rate.
- Verifica il diametro reale del filamento con un calibro.
- Pulisci regolarmente l'hotend per evitare ostruzioni.
Secondo alcuni sondaggi, il 35% degli utenti ha notato miglioramenti evidenti regolando il flusso del 5-10%. Inoltre, usare filamenti di qualità e conservarli correttamente è fondamentale. Puoi saperne di più nella Guida completa al filamento 3D.
Non dimenticare di consultare i consigli su stampanti e filamenti nel nostro negozio per ridurre al minimo questi difetti.
Difetti superficiali: fili, macchie e vuoti
Vedi fili simili a ragnatele, piccole macchie o vuoti sulla superficie dei tuoi pezzi? Questi difetti superficiali sono tra i problemi di stampa 3D più frustranti, ma anche i più comuni in qualsiasi laboratorio casalingo. Identificarli rapidamente è fondamentale per migliorare la qualità ed evitare sorprese quando stacchi il modello dal piano.
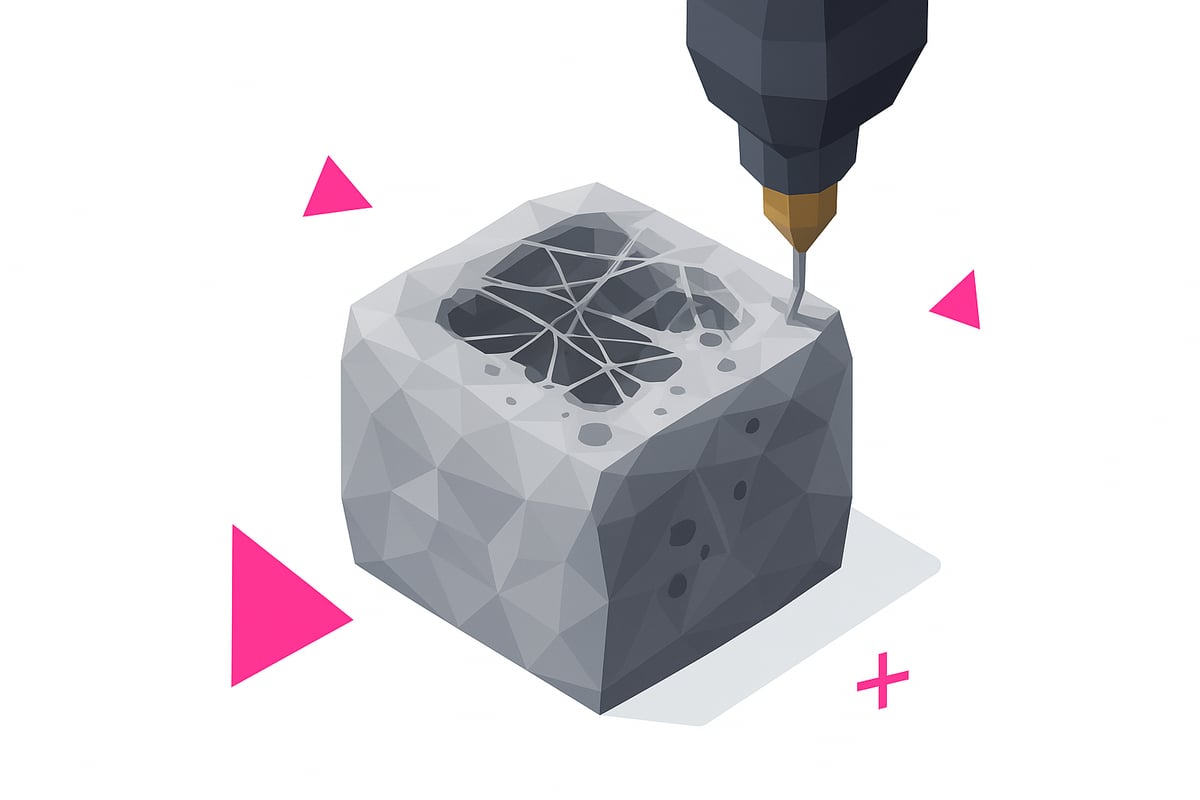
I fili, chiamati anche stringing, compaiono a causa di una cattiva configurazione della retrazione o di una temperatura troppo alta, soprattutto con filamenti come il PETG. Le macchie o blob sono solitamente dovute a pause nell'estrusione, errori nel gcode o troppa pressione dell'estrusore. I vuoti nello strato superiore indicano poco riempimento o strati solidi insufficienti. Se questi problemi di stampa 3D ti suonano familiari, ti consiglio di consultare risorse come Problemi di stampa 3D per vedere esempi e confronti tra soluzioni.
Cosa puoi fare? Regola la retrazione e la sua velocità, abbassa la temperatura se vedi fili e attiva l'opzione per evitare di attraversare i perimetri nel tuo slicer. Per blob e macchie, controlla il flusso di estrusione e assicurati che il gcode sia generato correttamente. Se rilevi vuoti, aumenta il numero di strati superiori e la percentuale di riempimento. Gli utenti riferiscono che regolare la retrazione riduce lo stringing fino al 70%, secondo test del 2024. Usa sempre immagini reali per confrontare e individuare facilmente questi difetti.
Problemi meccanici e spostamento degli strati
Ti è mai capitato che la tua stampa finisse con strati disallineati o crepe? Questi problemi di stampa 3D sono solitamente dovuti a questioni meccaniche che influiscono direttamente sulla qualità e sulla resistenza dei tuoi pezzi.
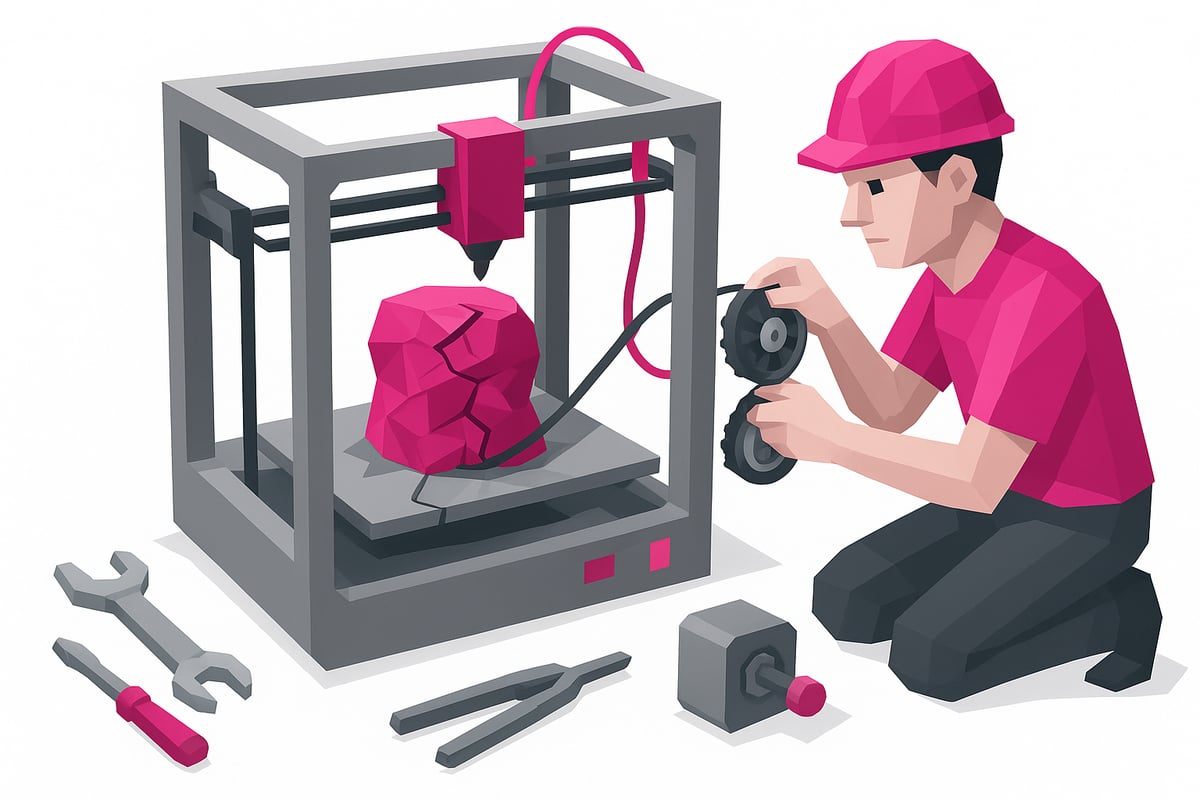
Perché si verifica lo spostamento degli strati?
Le cause principali includono cinghie allentate, motori non calibrati e ostruzioni sugli assi. Inoltre, un raffreddamento eccessivo, una temperatura troppo bassa o una velocità elevata possono provocare la separazione degli strati e cedimenti nella struttura.
Sintomi tipici: strati che visivamente non combaciano, crepe o linee spostate e, in alcuni casi, pezzi fragili che si rompono facilmente.
- Cinghie allentate o usurate
- Sporcizia sugli assi o mancanza di lubrificazione
- Driver dei motori non aggiornati
Soluzioni pratiche per evitare guasti meccanici
Per prima cosa, controlla e tendi regolarmente le cinghie. Lubrifica gli assi con prodotti adatti e assicurati che non ci siano ostruzioni. Aggiorna driver e firmware se necessario.
La ventilazione e una temperatura ambiente costante aiutano molto, soprattutto nelle stampanti FDM. Secondo alcuni studi, il 25% di questi guasti meccanici è dovuto a una manutenzione insufficiente.
Per saperne di più su come funzionano e come si mantengono le stampanti FDM, visita Cos'è la stampa 3D a filamento.
Nelle stampanti in resina, i problemi meccanici sono solitamente più legati alla piattaforma di stampa e all'asse Z. Mantieni tutto pulito e ben regolato per evitare spostamenti e cedimenti strutturali.
Problemi dei materiali e ostruzioni dell'hotend
Ti è mai capitato che la stampante si fermasse perché il filamento non esce? 😫 I problemi di stampa 3D legati all'hotend possono rovinare qualsiasi progetto, soprattutto se non individui subito la causa.
Cause e sintomi dell'ostruzione
Le ostruzioni sono solitamente dovute a sporcizia, residui di filamento degradato o particelle estranee. Se il motore avanza ma non esce materiale, o subisci intasamenti continui, attenzione! Questi problemi di stampa 3D compaiono spesso con filamenti vecchi, umidi o miscele con particelle metalliche e fibre.
| Causa | Sintomo principale |
|---|---|
| Filamento sporco | Intasamenti ricorrenti |
| Umidità nel materiale | Estrusione irregolare |
| Particelle estranee | Il filamento non esce |
Il 15% dei guasti gravi richiede di smontare l'estrusore per pulire a fondo l'hotend.
Come pulire l'hotend e prevenire i guasti
Noti che l'estrusore fa rumore ma non stampa? Prova un cold pull: scalda l'hotend, inserisci il filamento e tira delicatamente quando si raffredda. Se non funziona, smonta l'hotend e usa gli aghi di pulizia.
- Conserva il filamento in sacchetti sigillati con essiccante.
- Usa resine o filamenti di qualità ed evita i contaminanti.
- Pulisci regolarmente l'hotend per evitare accumuli.
Se lavori con resine 3D, consulta questa guida su Problemi e soluzioni con la resina 3D per consigli specifici su materiali e pulizia.
Prodotti consigliati e consigli finali
Sul nostro sito puoi vedere immagini reali di prodotti come filamenti essiccati e kit di pulizia. Ricorda: la prevenzione è fondamentale per evitare problemi di stampa 3D dovuti alle ostruzioni. Conserva i tuoi materiali in luoghi asciutti e controlla sempre lo stato dell'hotend prima di iniziare una stampa.
Consigli avanzati per migliorare la qualità di stampa 3D
Pronto a portare i tuoi risultati al livello successivo? Ecco i migliori consigli avanzati per risolvere i problemi di stampa 3D e ottenere pezzi impeccabili. Andiamo passo dopo passo! 🛠️✨
Consigli avanzati per evitare problemi di stampa 3D:
- Calibra l'estrusore e il flow rate. Degli step configurati male possono generare errori nella quantità di materiale. Usa test come il cubo di calibrazione e la torre di temperatura per affinare ogni parametro.
- Scarica i profili di stampa consigliati da produttori o community. Questi profili ottimizzano già la maggior parte delle impostazioni e ti fanno risparmiare tempo nei test.
- Controlla la temperatura e l'umidità dell'ambiente. Materiali come nylon e resine sono sensibili; usare deumidificatori o dry box migliora molto i risultati.
- Esegui la manutenzione preventiva: pulisci l'hotend, controlla le cinghie, aggiorna il firmware e lubrifica gli assi. Gli utenti che lo fanno ogni mese riportano fino al 40% di problemi di stampa 3D in meno.
- Ottimizza il percorso dell'ugello con l'aiuto di studi recenti, come quello sull'Ottimizzazione del percorso dell'ugello nella stampa 3D, che spiegano come migliorare la qualità e ridurre i tempi di stampa.
Se hai dubbi, unisciti alle community online, condividi i tuoi profili e confrontati con le esperienze degli altri. A volte basta una piccola regolazione dello Z-offset per risolvere difetti persistenti del primo strato! Sperimenta, impara e vedrai come i tuoi pezzi appariranno più professionali.
Dopo aver passato in rassegna tutti questi problemi che possono rovinare una stampa 3D e come risolverli, sicuramente avrai voglia di metterti all'opera con i tuoi prossimi progetti. Ricorda che la qualità del materiale fa un'enorme differenza nei risultati finali: per quanto bene tu calibri la stampante, se la resina non è buona, i problemi continueranno. Se vuoi essere sicuro che i tuoi pezzi escano perfetti dal primo strato fino alla finitura, ti invito a dare un'occhiata a tutte le migliori opzioni qui:
Vedi tutte le resine per stampa 3D