

😬 Vous êtes frustré(e) par les problèmes d'impression 3D qui gâchent vos impressions ? Vous n'êtes pas seul(e) ! En 2025, de nombreux créateurs rencontrent encore des erreurs inattendues lors de leurs impressions, allant d'une mauvaise adhérence à des couches mal alignées.
Ce guide vous montrera comment identifier, comprendre et corriger les erreurs les plus fréquentes. Vous y trouverez des exemples visuels, des données récentes et des conseils d'experts pour vous aider à obtenir des résultats professionnels chez vous.
Préparez-vous à découvrir des solutions pratiques, des astuces éprouvées et comment améliorer la qualité de vos impressions 3D, étape par étape. Imprimons sans crainte ! 🚀
Problèmes d'adhérence au lit et à la première couche
Votre impression 3D a-t-elle déjà échoué dès le départ, la pièce se décollant ou se déformant ? 😱 La première couche est essentielle à toute impression ; un problème à ce stade peut donc avoir des conséquences désastreuses ! Un chiffre alarmant : 60 % des échecs signalés sur les forums en 2024 étaient dus à une mauvaise adhérence initiale.
Les causes les plus fréquentes sont une plateforme d'impression irrégulière, un décalage Z mal calibré, une buse trop haute ou trop basse, et des températures incorrectes. Si le plateau n'est pas parfaitement de niveau ou si la buse est trop éloignée, le filament n'adhérera pas correctement et des espaces se formeront. De plus, si la surface est sale ou présente des résidus d'impressions précédentes, le risque de problèmes d'impression 3D augmente.
Pour éviter ces erreurs, suivez ces étapes :
- Nivelez le plateau avant chaque impression.
- Ajustez le décalage Z jusqu'à ce que le filament soit légèrement aplati.
- Nettoyez la surface avec de l'alcool isopropylique.
- Utilisez des adhésifs tels que de la laque pour cheveux, de la colle en bâton ou du BuildTak.
N'oubliez pas de réduire la vitesse de la première couche : imprimez plus lentement pour laisser le temps au filament d'adhérer correctement. Choisissez la surface appropriée en fonction du matériau.
| Filament | Surface recommandée | Foyer |
|---|---|---|
| PLA | Verre, Île-du-Prince-Édouard | 60°C |
| ABS | BuildTak, ÎLE-du-Prince-Édouard | 100°C |
| PETG | Verre, Île-du-Prince-Édouard | 75°C |
Si vous imprimez dans un environnement froid ou exposé aux courants d'air, couvrez l'imprimante ou utilisez une boîte fermée. L'utilisation d'un plateau chauffant réduit les défauts d'adhérence de 80 % avec l'ABS et de 60 % avec le PLA. Envie de conseils pratiques supplémentaires ? Consultez ce guide pour réussir vos impressions du premier coup et maîtriser la première couche.
Mr Resin : Matériaux et accessoires pour améliorer l’adhérence
Découvrez chez Mr Resin des résines, des filaments et des supports optimisés pour votre imprimante. Nous proposons des guides et des accessoires pour vous aider à réussir une première couche parfaite et à éviter les problèmes d'impression 3D les plus frustrants.
Problèmes d'extrusion : extrusion faible, importante ou nulle
Avez-vous déjà rencontré des problèmes d'impression : des pièces fragiles, avec des espaces vides ou une sur-épaisseur ? Ce sont parmi les problèmes d'impression 3D les plus frustrants, car ils affectent directement la qualité et la solidité de vos créations. Découvrons ensemble pourquoi ils se produisent et comment les résoudre ! 🛠️
Que sont la sous-extrusion et la sur-extrusion ?
La sous-extrusion se produit lorsque l'imprimante n'extrude pas suffisamment de filament, ce qui entraîne des couches présentant des irrégularités, des parois fragiles, voire des parties manquantes. La sur-extrusion, quant à elle, survient lorsqu'une quantité excessive de matériau est extrudée, laissant apparaître des bavures, des surfaces rugueuses et des détails imprécis.
Ces deux problèmes d'impression 3D peuvent être dus à des erreurs de configuration, à des problèmes mécaniques ou à une mauvaise qualité du filament.
Causes et exemples courants
Les causes les plus fréquentes de sous-extrusion sont les suivantes :
- Filament de diamètre incorrect ou irrégulier.
- Obstruction partielle au niveau de la tête d'impression.
- Le débit est mal calibré dans le logiciel de découpe.
En cas de surextrusion, les raisons sont généralement les suivantes :
- Paramètres de débit trop élevés.
- Température incorrecte.
- Erreurs dans le logiciel de conception ou de lamination.
Exemple visuel : des pièces présentant des défauts sur les bords ou, à l’inverse, des bavures dues à un excès de matière. Des photos de ces défauts sont disponibles sur notre site web !
Solutions et recommandations
Pour résoudre ces problèmes d'impression 3D, suivez ces étapes :
- Calibrer le multiplicateur d'extrusion et le débit.
- Vérifiez le diamètre réel du filament à l'aide d'un pied à coulisse.
- Nettoyez régulièrement la tête d'impression pour éviter les obstructions.
D'après les enquêtes, 35 % des utilisateurs ont constaté une nette amélioration en ajustant le débit de 5 à 10 %. Par ailleurs, l'utilisation de filaments de qualité et leur stockage adéquat sont essentiels. Pour en savoir plus, consultez le Guide complet des filaments 3D .
N'oubliez pas de consulter les recommandations concernant l'imprimante et le filament dans notre magasin afin de minimiser ces problèmes.
Défauts de surface : fils, taches et trous
Observez-vous des filaments, des petites taches ou des irrégularités à la surface de vos impressions ? Ces défauts de surface figurent parmi les problèmes d’impression 3D les plus frustrants, mais aussi les plus fréquents dans un atelier amateur. Les identifier rapidement est essentiel pour améliorer la qualité et éviter les mauvaises surprises lors du retrait de votre modèle du plateau d’impression.
Le phénomène de filage, aussi appelé « filage », est dû à des paramètres de rétraction incorrects ou à des températures excessivement élevées, notamment avec des filaments comme le PETG. Les bavures ou les taches sont généralement causées par des interruptions d'extrusion, des erreurs dans le code G ou une pression excessive de l'extrudeuse. Des espaces vides dans la couche supérieure indiquent un remplissage insuffisant ou des couches trop denses. Si ces problèmes d'impression 3D vous semblent familiers, je vous recommande de consulter des ressources comme « Problèmes d'impression 3D » pour des exemples et des solutions comparatives.
Que faire ? Ajustez la vitesse et les paramètres de rétraction, baissez la température si vous constatez des bavures, et activez l’option « Éviter les croisements de périmètres » dans votre logiciel de découpe. Pour les bavures et les irrégularités, vérifiez le flux d’extrusion et assurez-vous que le G-code est correctement généré. Si vous détectez des espaces, augmentez le nombre de couches supérieures et le taux de remplissage. D’après des tests de 2024, ajuster la vitesse de rétraction permet de réduire les bavures jusqu’à 70 %. Utilisez toujours des images réelles pour comparer et repérer facilement ces défauts.
Problèmes mécaniques et déplacement de couche
Avez-vous déjà rencontré des problèmes d'alignement des couches ou des fissures sur vos impressions 3D ? Ces problèmes sont généralement dus à des défauts mécaniques qui affectent directement la qualité et la solidité de vos pièces.
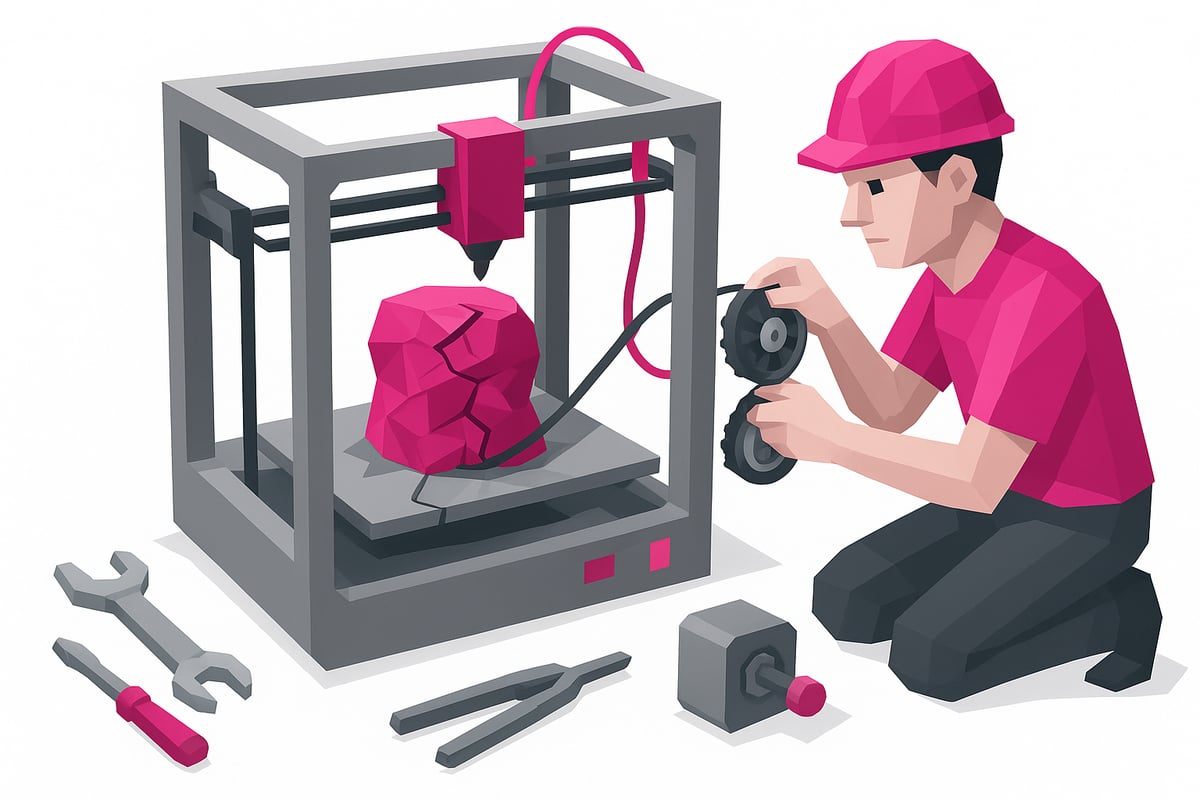
Pourquoi un déplacement de couche se produit-il ?
Les principales causes sont les courroies desserrées, les moteurs mal calibrés et les obstructions de l'arbre. De plus, un refroidissement excessif, des températures trop basses ou des vitesses trop élevées peuvent entraîner un décollement des couches et une défaillance structurelle.
Symptômes typiques : couches qui ne correspondent pas visuellement, fissures ou lignes décalées et, dans certains cas, pièces fragiles qui se cassent facilement.
- sangles lâches ou usées
- Saletés sur les essieux ou manque de lubrification
- pilotes de moteur obsolètes
Solutions pratiques pour éviter les pannes mécaniques
Vérifiez et resserrez régulièrement les courroies. Lubrifiez les arbres avec un produit adapté et assurez-vous qu'ils ne sont pas obstrués. Mettez à jour les pilotes et le micrologiciel si nécessaire.
Une bonne ventilation et une température ambiante constante sont essentielles, notamment pour les imprimantes FDM. Des études montrent que 25 % des pannes mécaniques sont dues à un entretien insuffisant.
Pour en savoir plus sur le fonctionnement et l'entretien des imprimantes FDM, consultez la page Qu'est-ce que l'impression 3D par filament ?
Sur les imprimantes à résine, les problèmes mécaniques sont généralement liés au plateau d'impression et à l'axe Z. Veillez à ce que tous les composants soient propres et correctement réglés afin d'éviter tout décalage et toute défaillance structurelle.
Problèmes de matériaux et obstructions de la tête d'impression
Votre imprimante 3D s'est-elle déjà arrêtée parce que le filament ne sortait pas ? 😫 Les problèmes d'impression 3D liés à la tête d'impression peuvent ruiner n'importe quel projet, surtout si vous n'en identifiez pas rapidement la cause.
Causes et symptômes de l'obstruction
Les blocages sont généralement causés par des impuretés, des résidus de filament dégradés ou des particules étrangères. Si votre moteur tourne mais qu'aucun matériau n'est extrudé, ou si vous rencontrez des blocages fréquents, soyez vigilant ! Ces problèmes d'impression 3D sont courants avec les filaments anciens ou humides, ou encore avec des filaments contenant des particules et des fibres métalliques.
| Cause | Symptôme principal |
|---|---|
| filament sale | Embouteillages récurrents |
| Humidité dans le matériau | Extrusion irrégulière |
| Particules étrangères | Aucun filament ne sort |
15 % des pannes graves nécessitent le démontage de l'extrudeuse pour nettoyer soigneusement la tête d'impression.
Comment nettoyer la tête d'impression et éviter les pannes
Vous remarquez que l'extrudeuse fait du bruit mais n'imprime pas ? Essayez la méthode du « cold pull » : chauffez la buse, insérez le filament, puis retirez-le délicatement une fois refroidi. Si cela ne fonctionne pas, démontez la buse et utilisez des aiguilles de nettoyage.
- Conserver le filament dans des sacs scellés avec un dessiccant.
- Utilisez des résines ou des filaments de qualité, évitez les contaminants.
- Nettoyez régulièrement la tête d'impression pour éviter l'accumulation de résidus.
Si vous travaillez avec des résines 3D, consultez ce guide « Problèmes et solutions liés aux résines 3D » pour obtenir des conseils spécifiques sur les matériaux et le nettoyage.
Produits recommandés et conseils finaux
Sur notre site web, vous pouvez voir des images réelles de produits comme les filaments séchés et les kits de nettoyage. N'oubliez pas : la prévention est essentielle pour éviter les problèmes d'impression 3D dus aux obstructions. Stockez vos matériaux dans un endroit sec et vérifiez toujours l'état de la buse avant de lancer une impression.
Conseils avancés pour améliorer la qualité d'impression 3D
Prêt à passer à la vitesse supérieure ? Voici les meilleurs conseils avancés pour résoudre les problèmes d'impression 3D et obtenir des impressions impeccables. C'est parti ! 🛠️✨
Conseils avancés pour éviter les problèmes d'impression 3D :
- Calibrez l'extrudeuse et le débit . Des étapes de configuration incorrectes peuvent entraîner des erreurs de dosage. Utilisez des tests tels que le cube de calibration et la tour de température pour optimiser chaque paramètre.
- Téléchargez les profils d'impression recommandés par les fabricants ou les communautés. Ces profils optimisent déjà la plupart des paramètres et vous font gagner du temps lors des tests.
- Contrôlez la température et l'humidité ambiantes . Les matériaux comme le nylon et les résines sont sensibles ; l'utilisation de déshumidificateurs ou de boîtes de séchage améliore considérablement les résultats.
- Effectuez la maintenance préventive : nettoyez la tête d’impression, vérifiez les courroies, mettez à jour le firmware et lubrifiez les axes. Les utilisateurs qui réalisent cette opération mensuellement constatent jusqu’à 40 % de problèmes d’impression 3D en moins.
- Optimisez le trajet de la buse à l'aide d'études récentes, telles que « Optimisation du trajet de la buse en impression 3D » , qui expliquent comment améliorer la qualité et réduire le temps d'impression.
En cas de doute, rejoignez des communautés en ligne, partagez vos profils et consultez les expériences d'autres utilisateurs. Parfois, un simple ajustement du décalage Z suffit à résoudre des problèmes persistants de première couche ! Expérimentez, apprenez et vous constaterez à quel point vos créations gagneront en professionnalisme.
Après avoir passé en revue tous les problèmes susceptibles de gâcher une impression 3D et leurs solutions, vous avez sans doute hâte de vous lancer dans vos prochains projets. N'oubliez pas que la qualité des matériaux influe considérablement sur le résultat final : même avec un réglage précis de votre imprimante, si la résine est de mauvaise qualité, les problèmes persisteront. Pour des impressions 3D parfaites, de la première couche à la finition, je vous invite à découvrir notre sélection des meilleures options ici :
Voir toutes les résines d'impression 3D